氧化锆陶瓷加工注塑齿轮:喂料设计中粉末装载量高低的影响解析
2026-11-13(14)次浏览
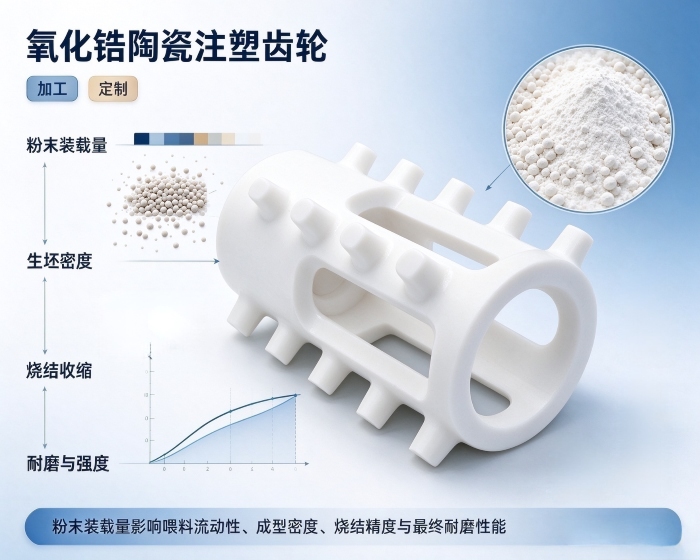
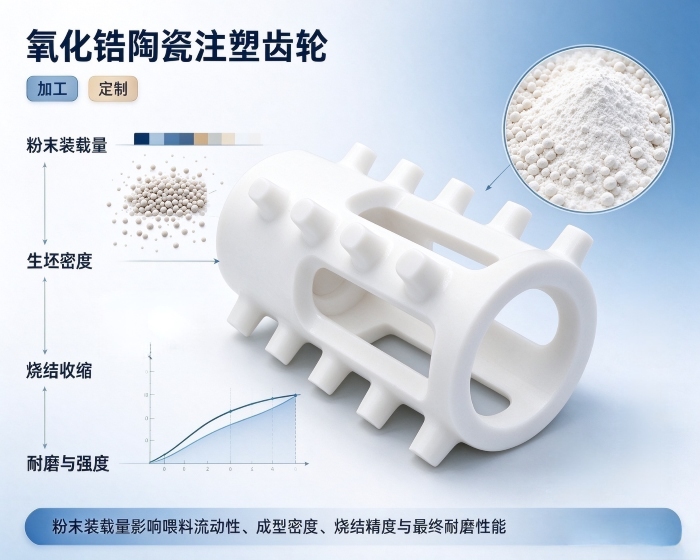
在氧化锆陶瓷加工中,注塑成型齿轮的喂料设计往往比后续磨削更早决定成败。粉末装载量是喂料配方里一个绕不开的参数,它指的是陶瓷粉末在粉末与粘结剂混合体系中所占的体积比例。这个比例调高或调低,不会只影响某一项指标,而是同时牵动注射充模、脱脂保形和烧结收缩三条线。
因此,理解它的作用,需要先看清一个基准,再分别看偏高和偏低各自意味着什么,以下是康柏小编的分享:
先看清临界装载量这条基准线
临界装载量指的是粉末体积分数还能维持喂料流动性的上限。针对氧化锆粉末,有研究给出的临界装载量大约在55%附近。从烧结角度看,越接近这个值,粘结剂留下的空间越少,收缩越小,致密度也越高。但临界点附近的喂料粘度偏大,流变状态并不理想,注射时反而容易产生缺陷。因此实际生产中,装载量通常要主动降到临界值以下,给流动性和成型稳定性留出余量。氧化锆陶瓷加工注塑齿轮时,喂料配方往往就是围绕这个“低于临界、但尽量靠近”的区间在做取舍。
装载量偏高,精度占优但充模风险上升
提高粉末装载量最直接的好处是烧结收缩率下降。喂料中陶瓷粉末占比越高,烧结时需要被消除的粘结剂空间越少,齿轮的尺寸变化就越小,齿形和齿距的保持能力相应更强。对于模数小、齿形精度要求高的注塑齿轮,这一点有实际吸引力。
代价同样明确。装载量上升会带动喂料粘度明显增加。齿轮的齿腔狭窄、流道曲折,高粘度喂料在注射时充填阻力更大,容易出现欠注、齿尖缺料或熔接痕强度不足。在氧化锆陶瓷加工中,这类充模缺陷一旦带到烧结阶段,往往无法通过后续工序补救。更隐蔽的问题是,装载量过高时坯体内部可能留下烧结中难以排除的气孔,最终密度不升反降,齿轮的力学表现反而受影响。
装载量偏低,流动性好但收缩与变形压力更大
降低装载量最明显的作用是改善流动性。粉末比例减少,粘结剂占比增加,喂料粘度下降,注射时更容易充满齿腔的细小角落,对于微型齿轮或带有薄壁轮辐的结构尤其友好。有微注射成形研究提到,型腔微小复杂时,通常会降低装载量来保证充填性。
问题出在后续环节。粘结剂比例高,意味着脱脂阶段需要去除的有机物更多,坯体在脱脂过程中保持形状的骨架支撑相对薄弱,保形难度上升。到了烧结阶段,大量粘结剂留下的空间需要靠收缩来消除,齿轮的收缩率变大,齿形和各向尺寸的一致性更难控制。注塑齿轮本身齿形复杂、壁厚不均,收缩量增大会放大各部位收缩不同步的风险,导致齿廓偏移或端面翘曲。氧化锆陶瓷加工在注塑齿轮的烧结环节,经常要面对这类收缩补偿问题。
对注塑齿轮来说,平衡点比极值更重要
从两端的影响可以看出,装载量不存在一个越高越好或越低越好的简单结论。对氧化锆陶瓷注塑齿轮而言,真正需要的是一个与齿轮几何特征匹配的平衡点。齿腔越细、流道越长,越需要适当的流动性来保证充模;齿形精度要求越高、壁厚越不均匀,越需要控制收缩来维持尺寸。实践中,这个平衡点往往落在临界装载量以下若干个百分点,同时通过粉末表面改性等手段,在不显著抬高粘度的前提下尽量提高有效装载量。氧化锆陶瓷加工注塑齿轮的喂料设计,本质上就是在流动性和收缩精度之间找到那个让齿轮既能注得满、又能烧得准的窗口。这个窗口找得准不准,往往在开模之前就已经决定了后续加工的难度。
康柏在喂料与烧结匹配上的做法
康柏工业陶瓷在氧化锆陶瓷加工注塑齿轮的喂料评估和烧结收缩补偿方面积累了一定经验。面对不同模数、壁厚和流道特征的齿轮结构,康柏会结合粉末装载量与喂料流动性,协助客户判断注塑窗口的合理区间,并在脱脂升温曲线和烧结制度上做相应匹配,减少齿形偏移和端面翘曲的发生。检测环节配合齿形、齿距和尺寸的确认,把喂料端和烧结端的数据连起来看。对于正在评估注塑齿轮方案的客户,这类从喂料设计到烧结匹配的工艺协同,可以作为选型时的一个考察方向。
+More相关推荐
-
氧化锆陶瓷加工注塑齿轮:喂料设计中粉末装载量高低的影响解析
在氧化锆陶瓷加工中,注塑成型齿轮的喂料设计往往比后续磨削...
-
厂家做氧化锆陶瓷结构件无损探伤,是必需还是可选?
在精密陶瓷零件的交付环节,无损探伤并不是一道所有厂家都会...
-
圆度与圆柱度从哪来?机械氧化铝陶瓷件的加工与检测设备解析
在装配现场,零件能不能转得顺、配得准,很多时候不取决于某...
-
做饰品与日用品,如何看待氧化锆陶瓷热膨胀系数?
挑饰品或日用品材料时,不少人会去翻参数表。翻到氧化锆陶瓷...
136-9226-4978
服务热线:136-9226-4978
联系电话:136-9226-4978
公司传真:
公司邮箱:
公司地址:


 136-9226-4978
